

Bonjour, chers opérateurs CNC, techniciens de maintenance et responsables de production ! Si vous avez déjà passé un samedi matin à extraire des copeaux d'acier froissés de votre centre d'usinage vertical CNC VMC, vous savez exactement à quel point ils peuvent perturber votre flux de travail. Je vais rester réaliste : en tant que fournisseur de VMC, j'ai pu constater par moi-même ce qui se passe lorsque les ateliers considèrent le nettoyage des copeaux comme « une partie du travail » : des pièces en ruine, des changeurs d'outils coincés, et même des roulements de broche cassés. La bonne nouvelle ? Vous n’êtes pas obligé d’accepter l’accumulation de puces comme un casse-tête inévitable. Voyons exactement comment conserver ces chips à leur place (dans le bac à frites, pas dans les coins et recoins de votre machine) avec des conseils pratiques et pratiques.
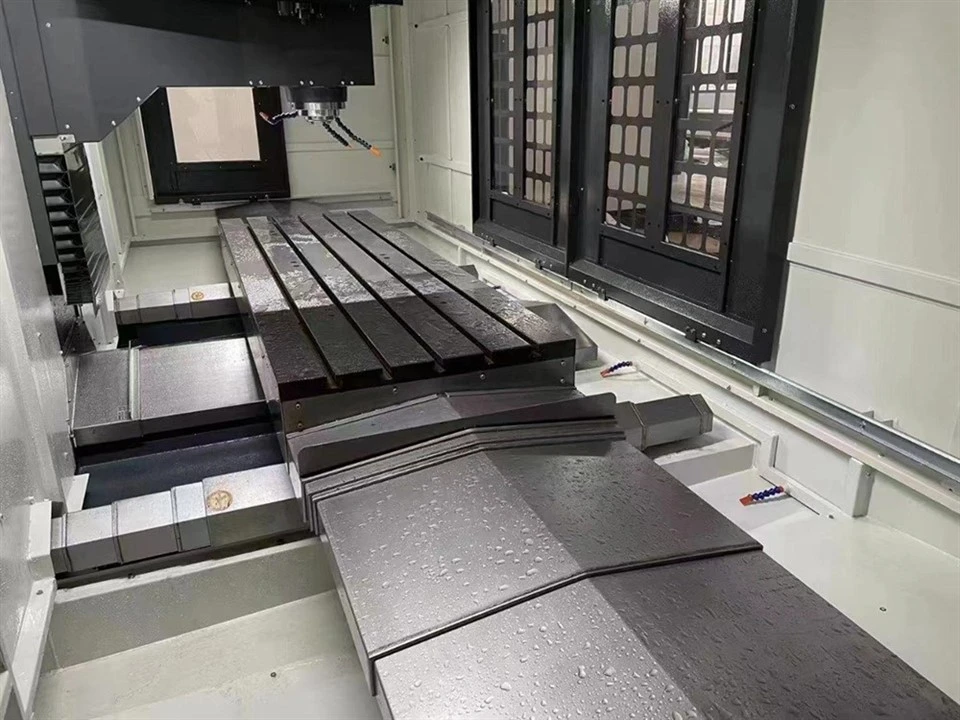

Tout d’abord, soyons clairs : les copeaux ne sont pas que des copeaux de métal. Ils sont un sous-produit du travail de votre VMC, mais la façon dont ils se forment et se déplacent autour de votre machine fait toute la différence. Je suis entré dans des ateliers où une toute nouvelle machine était déjà recouverte de longs copeaux d'aluminium filandreux simplement parce qu'elle effectuait un travail de taraudage à grande vitesse sans ajuster les vitesses d'avance. Ces longs copeaux s'enrouleront autour des rails linéaires, bloqueront l'interface de la broche du porte-outil et se faufileront même dans le système de refroidissement avant que vous puissiez dire « démarrage du cycle ». Le but n'est pas d'éliminer les jetons, mais de les contrôler pour qu'ils ne tournent pas au cauchemar.
Commençons par les bases que vous pourriez ignorer : la configuration de l'évacuation des copeaux. Je sais, cela semble trop simple, mais vous seriez choqué de voir combien d'ateliers utilisent un convoyeur de copeaux générique bien trop lent pour leur fonctionnement. Par exemple, si vous effectuez beaucoup de perçages ou de taraudages sur de l'acier, un convoyeur standard qui se déplace à une vitesse de 5 pieds par minute laissera les copeaux s'empiler juste sous l'enveloppe de travail. Je recommande toujours de dimensionner votre convoyeur en fonction de votre production de copeaux : si vous effectuez des coupes à grand volume et à grande vitesse, augmentez cette vitesse jusqu'à 8 à 10 pieds par minute. N'oubliez pas non plus la vis sans fin à copeaux à l'extrémité du convoyeur : cette petite chose peut attraper les copeaux minuscules et fins qui manquent au convoyeur principal, et ils s'accumulent rapidement. Certains de nos clients qui ont amélioré la configuration de leur convoyeur ont réduit leur temps de nettoyage hebdomadaire des copeaux de 70 % en un mois.
Ensuite, la trajectoire de l'outil et les paramètres de coupe. C’est là que de nombreux opérateurs s’appuient sur de vieilles habitudes au lieu de s’adapter à leur VMC spécifique. Si vous effectuez une opération de taraudage à grande vitesse, par exemple, l'utilisation d'une vitesse d'avance trop rapide peut entraîner l'emmêlement des copeaux au lieu de se briser proprement. Notre équipe a conçu des machines spécialisées pour ce scénario précis – consultez notreCentre de taraudage à grande vitesse– il dispose d'un chemin d'outil optimisé qui fait que les copeaux se cassent au lieu de former des chaînes longues et désordonnées. Il en va de même pour le fraisage : l'utilisation du fraisage ascendant (où l'outil tourne dans le sens de l'avance) au lieu du fraisage conventionnel produit des copeaux plus courts, plus maniables et beaucoup plus faciles à évacuer. J'ai vu des magasins passer au fraisage grimpant sur leurFraiseuse VMCet passez de 20 minutes de nettoyage quotidien des copeaux à 5. C'est un petit ajustement avec un énorme gain.
Le liquide de refroidissement ne sert pas seulement à garder les outils au frais, c'est un outil de contrôle des copeaux. De nombreux ateliers utilisent du liquide de refroidissement pur à base d'eau, mais l'ajout de la bonne concentration de lubrifiant ou de tensioactif peut faire glisser les copeaux hors de la pièce et dans le système d'évacuation. Vérifiez également la pression de votre liquide de refroidissement : si votre broche est réglée à 50 PSI, la faire monter à 70-80 PSI (pour les matériaux qui peuvent le supporter) fait exploser les copeaux de l'enveloppe de travail avant qu'ils ne puissent coller. Ne dormez pas non plus sur les filtres à liquide de refroidissement. Les filtres obstrués laissent circuler les copeaux fins, et ces minuscules copeaux sont les pires : ils pénètrent dans les guides linéaires, usent les voies et collent même l'axe z. Nous vous recommandons de changer ou de rétro-rincer les filtres de liquide de refroidissement toutes les 500 heures et d'ajouter un séparateur de copeaux magnétique si vous travaillez avec des métaux ferreux. Cet aimant attrape les minuscules copeaux de fer avant qu'ils ne causent des problèmes, et il est nettoyé pendant 10 minutes chaque semaine.
Parlons maintenant des caractéristiques de conception spécifiques à la machine, car toutes les VMC ne sont pas créées égales. Si vous effectuez beaucoup de perçages et de taraudages, notreCentre d'usinage de perçage et de taraudage à grande vitessedispose de canaux de dérivation de copeaux intégrés qui guident les copeaux directement vers le convoyeur, peu importe où ils tombent dans l'enveloppe de travail. Pour les magasins effectuant une production en grand volume, notreCentre de taraudage CNC à grande vitessedispose d'un système de gestion des copeaux qui éloigne activement les copeaux de la broche pendant la rétraction, de sorte que vous ne recoupez pas les mêmes copeaux encore et encore. Même notreMachine CNC à voie linéaire– conçue pour le fraisage intensif – est dotée de rails linéaires incurvés et scellés qui empêchent les copeaux de se coincer dans les interstices, un problème courant avec les anciennes conceptions de machines. Voici un conseil : si vous achetez une nouvelle VMC, ne vous contentez pas de regarder la vitesse ou la puissance de la broche : renseignez-vous sur les fonctionnalités de gestion des copeaux intégrées à la machine. Cela vous évitera bien des soucis en fin de compte.
La maintenance préventive est le domaine dans lequel la plupart des ateliers négligent le contrôle des copeaux. Je comprends, vous êtes occupé à gérer des pièces, mais sauter les contrôles hebdomadaires reviendra vous mordre. Listons les choses simples que vous pouvez faire en 10 minutes tous les vendredis : vérifiez d'abord l'écart entre l'enveloppe de travail et la base de la machine. Les copeaux adorent s’y accumuler et s’ils s’entassent, ils peuvent déformer le joint de la porte et laisser davantage de débris pénétrer à l’intérieur. Utilisez une petite brosse pour nettoyer cette zone, ne vous contentez pas de souffler avec de l'air comprimé – cela enverrait des copeaux voler dans les pièces internes de la machine. Ensuite, vérifiez le carrousel du changeur d'outils. Quelques copeaux coincés dans les logements d'outils peuvent entraîner une installation incorrecte d'un outil, entraînant des rebuts de pièces et davantage de copeaux. Enfin, testez le convoyeur à copeaux plusieurs fois par semaine – faites-le fonctionner à vide pendant 30 secondes avant de commencer un travail pour vous assurer qu'il n'y a pas de bourrage ou de débris coincés dans la chaîne. Nous avons vu des magasins qui effectuaient ces contrôles hebdomadaires passer six mois sans panne majeure liée aux puces, par rapport aux magasins qui ne nettoient qu'en cas de problème – ils résolvent un problème majeur tous les deux mois.
Un autre conseil de pro pour vos ateliers de pièces personnalisées : la conception de luminaires. Si vous utilisez un étau ou un accessoire personnalisé, assurez-vous qu'il comporte des espaces permettant aux copeaux de passer à travers et de ne pas s'accumuler sur le dessus. J'ai vu des ateliers utiliser des blocs solides pour le montage, et des copeaux restaient coincés entre le bloc et la pièce, grinçant sur le montage et provoquant un désalignement. Ajoutez des espaces de 1/4 de pouce ou des surfaces inclinées à vos luminaires pour que les copeaux glissent à travers, ou utilisez des plaques de luminaire avec des ports de puce prédécoupés. Il s'agit d'un simple changement de conception qui fait une énorme différence dans le nombre de puces restant sur l'enveloppe de travail. Disons que vous utilisez un lot de pièces en aluminium : incliner le luminaire de 15 degrés pour que les copeaux roulent au lieu de s'empiler réduit de moitié votre temps de nettoyage.
Attendez, parlons de l'éléphant dans la pièce : que se passe-t-il si vous possédez déjà une VMC sujette à l'accumulation de puces ? Vous n'êtes pas obligé de remplacer toute la machine. Ajoutez un souffleur de copeaux portable qui se fixe à la broche, ajustez la pression de votre liquide de refroidissement et améliorez votre convoyeur de copeaux. Nous avons contribué à des dizaines de rénovations au fil des ans, où des ateliers dotés de VMC vieilles de 10 ans ont ajouté notre mise à niveau de convoyeur et ont résolu leur problème de copeaux sans acheter une nouvelle machine. C'est moins cher et moins perturbateur qu'un remplacement complet.
En fin de compte, le contrôle des puces consiste à être proactif et non réactif. Ce n'est pas une corvée : cela fait partie du maintien de votre VMC à des performances optimales, de la réduction des rebuts et de la production de plus de pièces chaque semaine. Si vous en avez assez de lutter contre les puces sur votre machine actuelle, ou si vous êtes à la recherche d'un nouveau VMC conçu pour la gestion des puces, contactez-nous pour discuter de vos besoins. Nous ne vendons pas de machines universelles : nous pouvons travailler avec vous pour trouver une configuration adaptée à votre opération spécifique, qu'il s'agisse de taraudage, de fraisage ou d'une combinaison de travaux. Ne laissez pas les chips freiner votre production un autre jour. Contactez-nous et trouvons une solution qui vous convient.
Références
- Machiniste américain. (2022). «Stratégies de contrôle des copeaux pour les centres d'usinage verticaux». Rapport technique.
- Atelier d'usinage moderne. (2023). "La maintenance proactive réduit les temps d'arrêt des CNC dus à l'accumulation de puces." Article sur l'industrie.
- Société des ingénieurs de fabrication. (2021). "Paramètres de coupe et formation de copeaux dans l'usinage CNC." Manuel de fabrication.